С появлением доступных потребительских решений, таких как Centauri Carbon 2 Combo от ELEGOO, рынок 3D-печати переживает трансформацию. Переход от использования одного филамента к устройствам, способным работать с четырьмя и более катушками одновременно, — это не просто количественное изменение, а значительный сдвиг в эксплуатации оборудования. Чтобы избежать неприятных сюрпризов, стоит разобраться в устоявшихся мифах об этой технологии.
Заблуждение о совместимости материалов
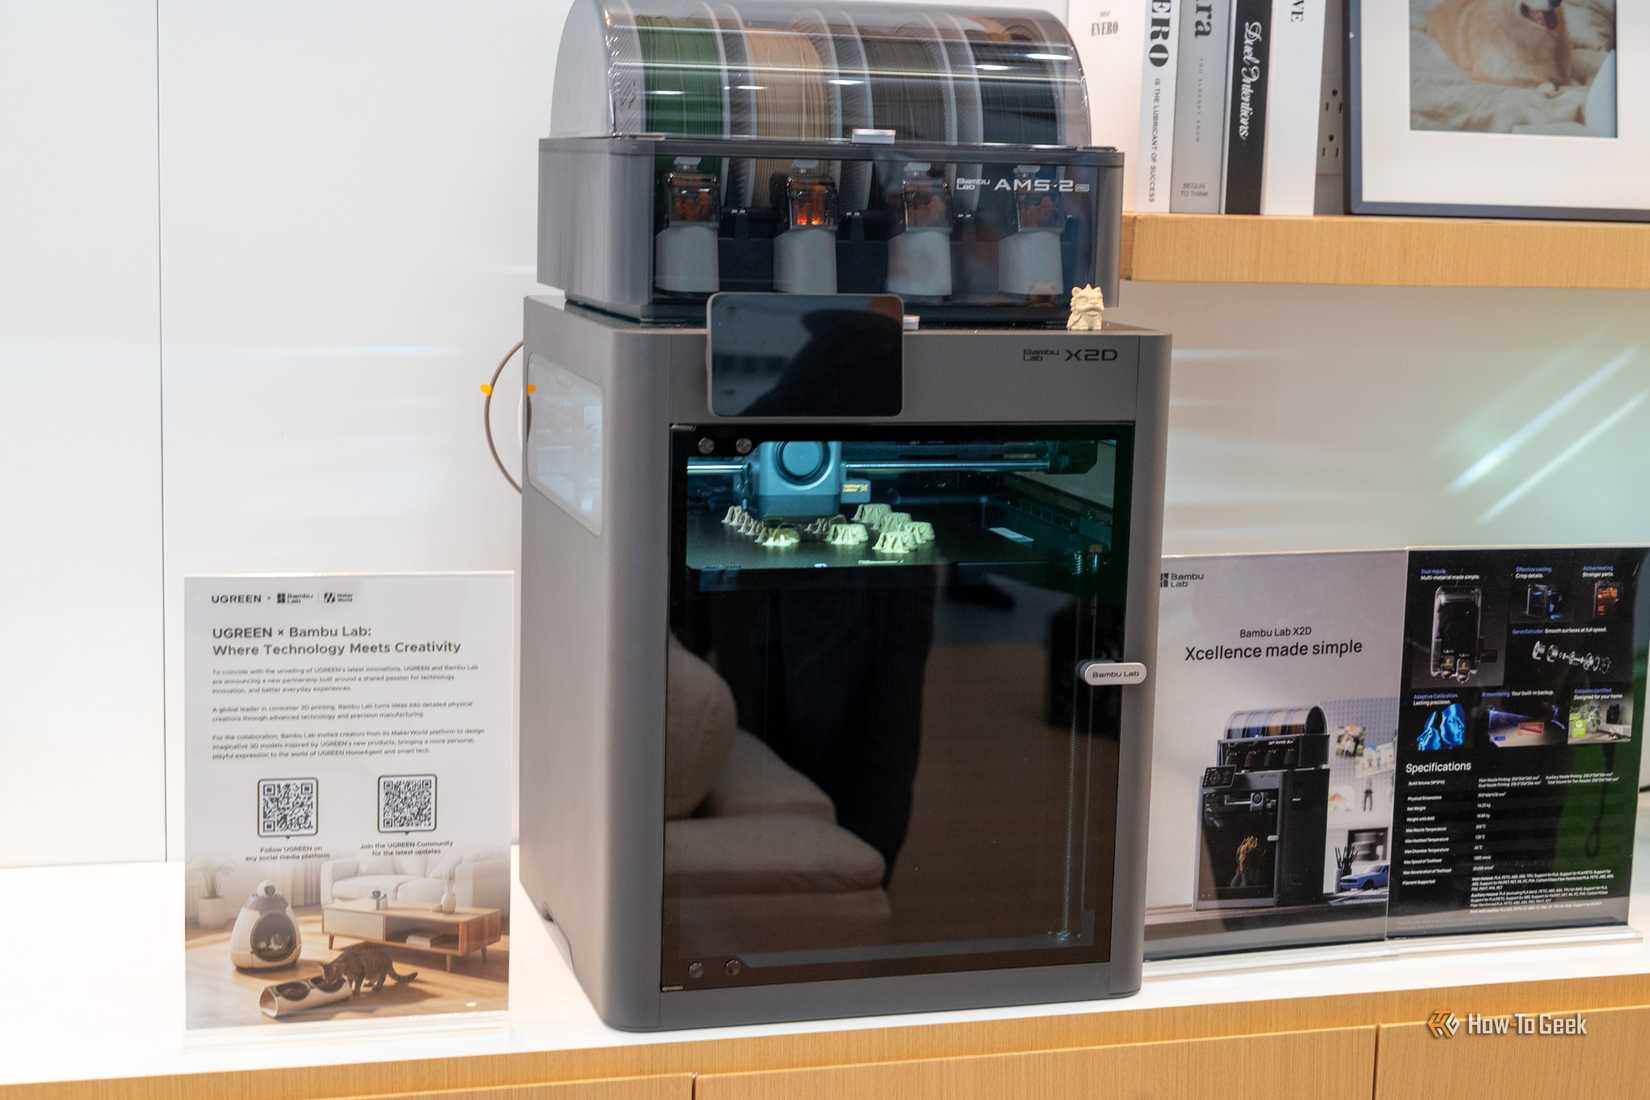
Многие пользователи ошибочно считают, что термины «многоцветная» и «многоматериальная» печать означают одно и то же. Это не так. Печать модели четырьмя разными цветами PLA-пластика обычно проходит без проблем, однако попытки смешивать PLA, ABS, TPU и другие экзотические типы филаментов часто приводят к несовместимости. Перед запуском печати крайне важно проводить исследования характеристик материалов и выполнять тестовые отпечатки. Даже внутри одного типа филамента существуют различия, поэтому использование несовместимого пластика может привести к механическим повреждениям при взаимодействии материалов в процессе печати.
Проблема хрупкости нити при смене филамента
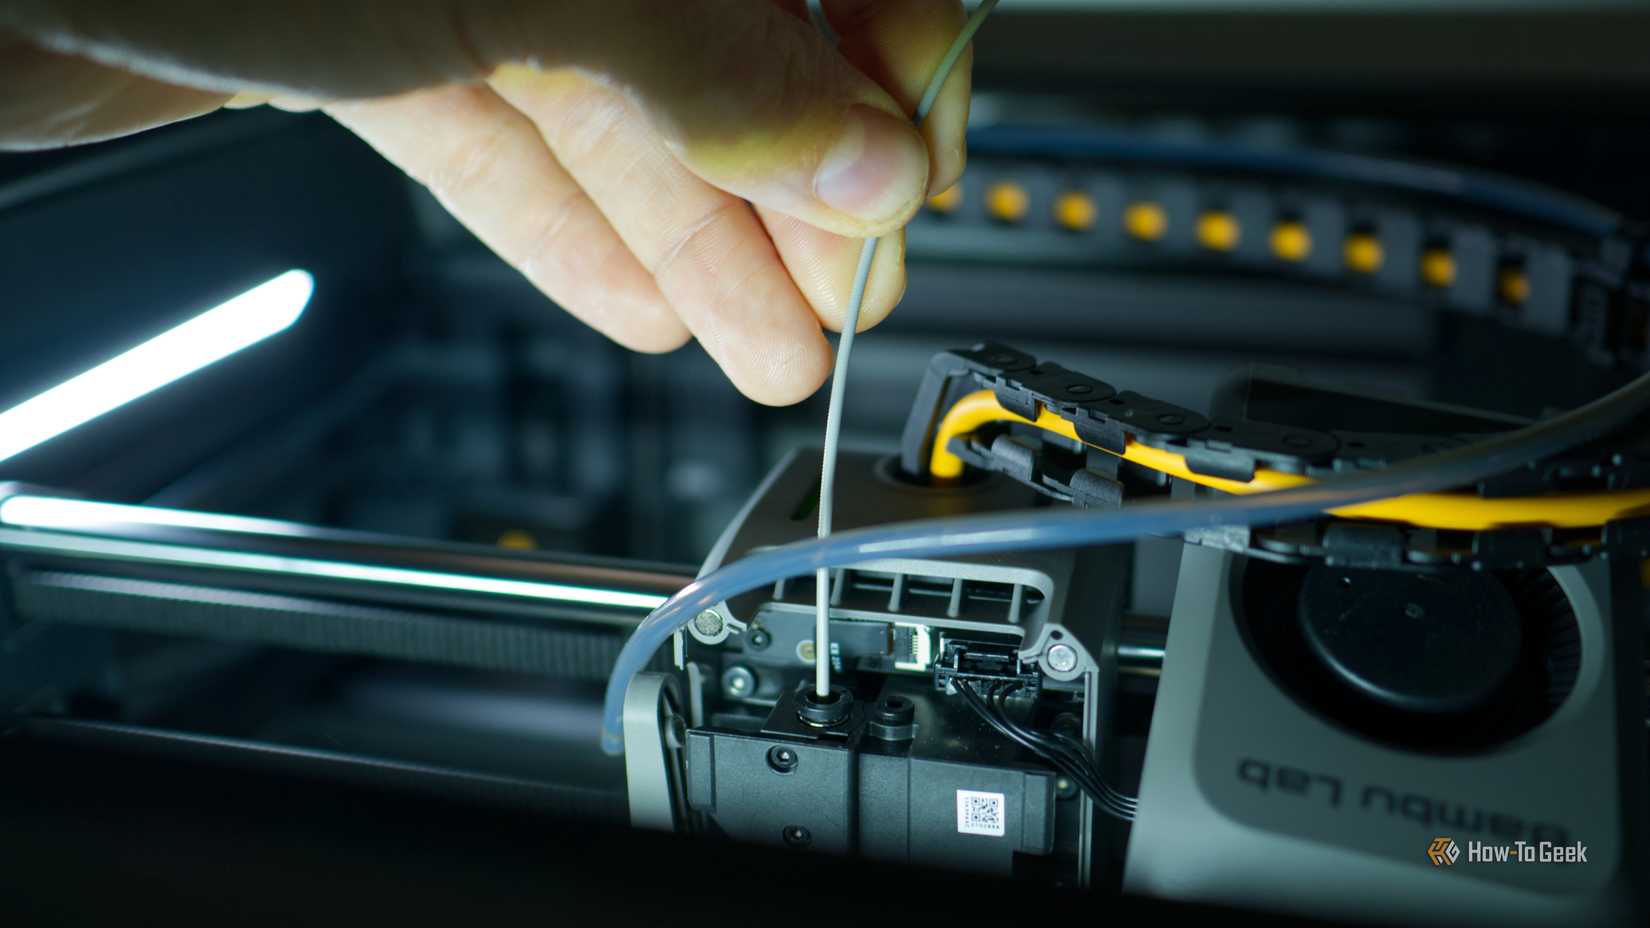
Существует миф, что если филамент проходит в сопло, то он пригоден для любой многоцветной системы. На практике это не всегда так. Например, некоторые полупрозрачные многоцветные PLA-пластики отлично работают в обычных принтерах, но ломаются при попытке системы автоматической подачи (AMS) выполнить длинный процесс обратной перемотки нити при смене цвета. Осколки пластика могут забить экструдер и вывести принтер из строя до момента ручной разборки и чистки. Перед использованием всегда проверяйте, сертифицирован ли конкретный материал для работы с вашей системой подачи.
Масштабы отходов при многоцветной печати
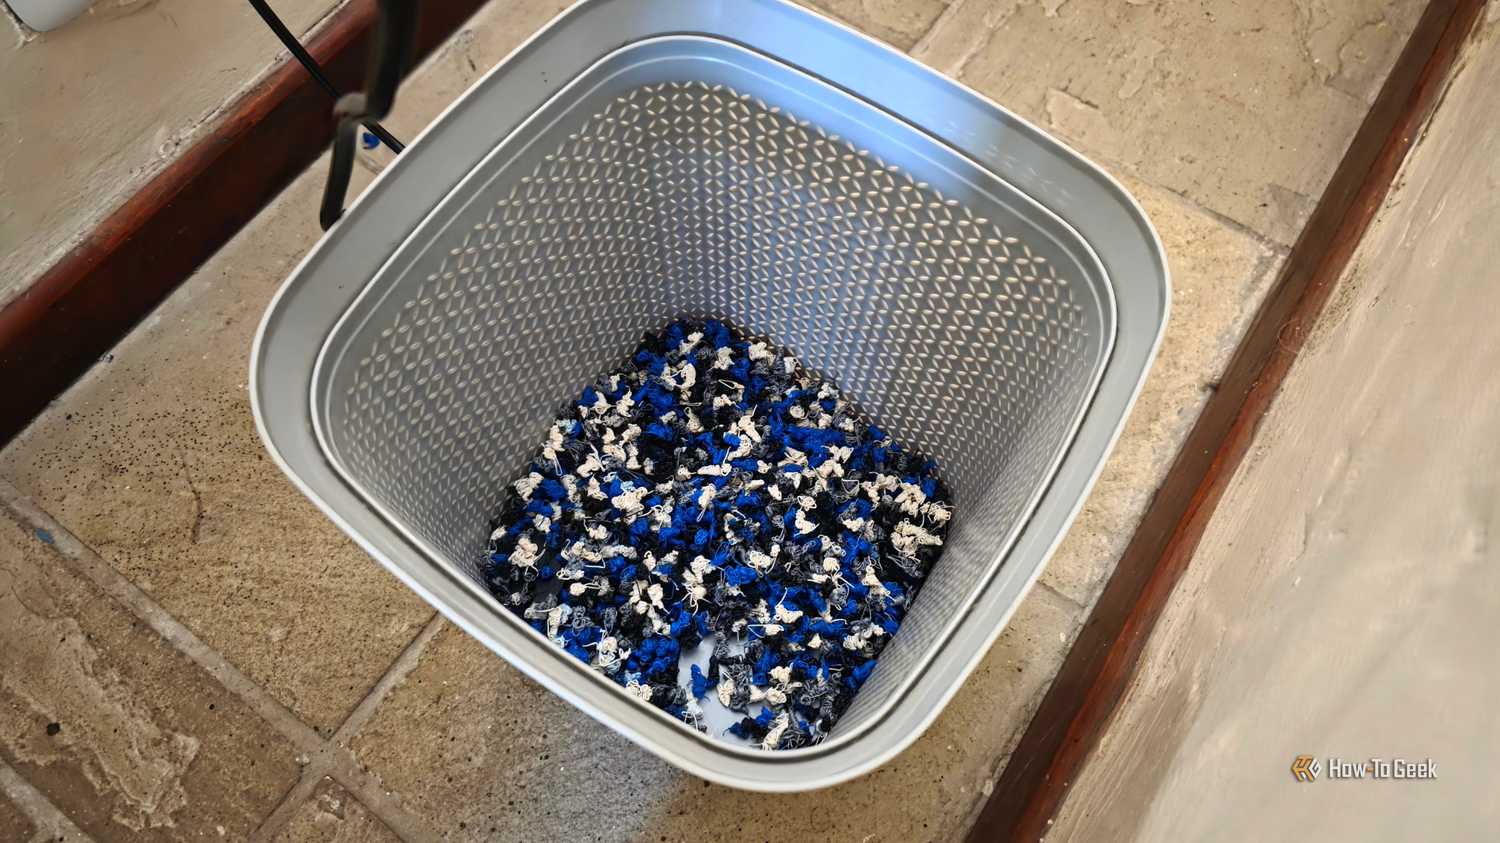
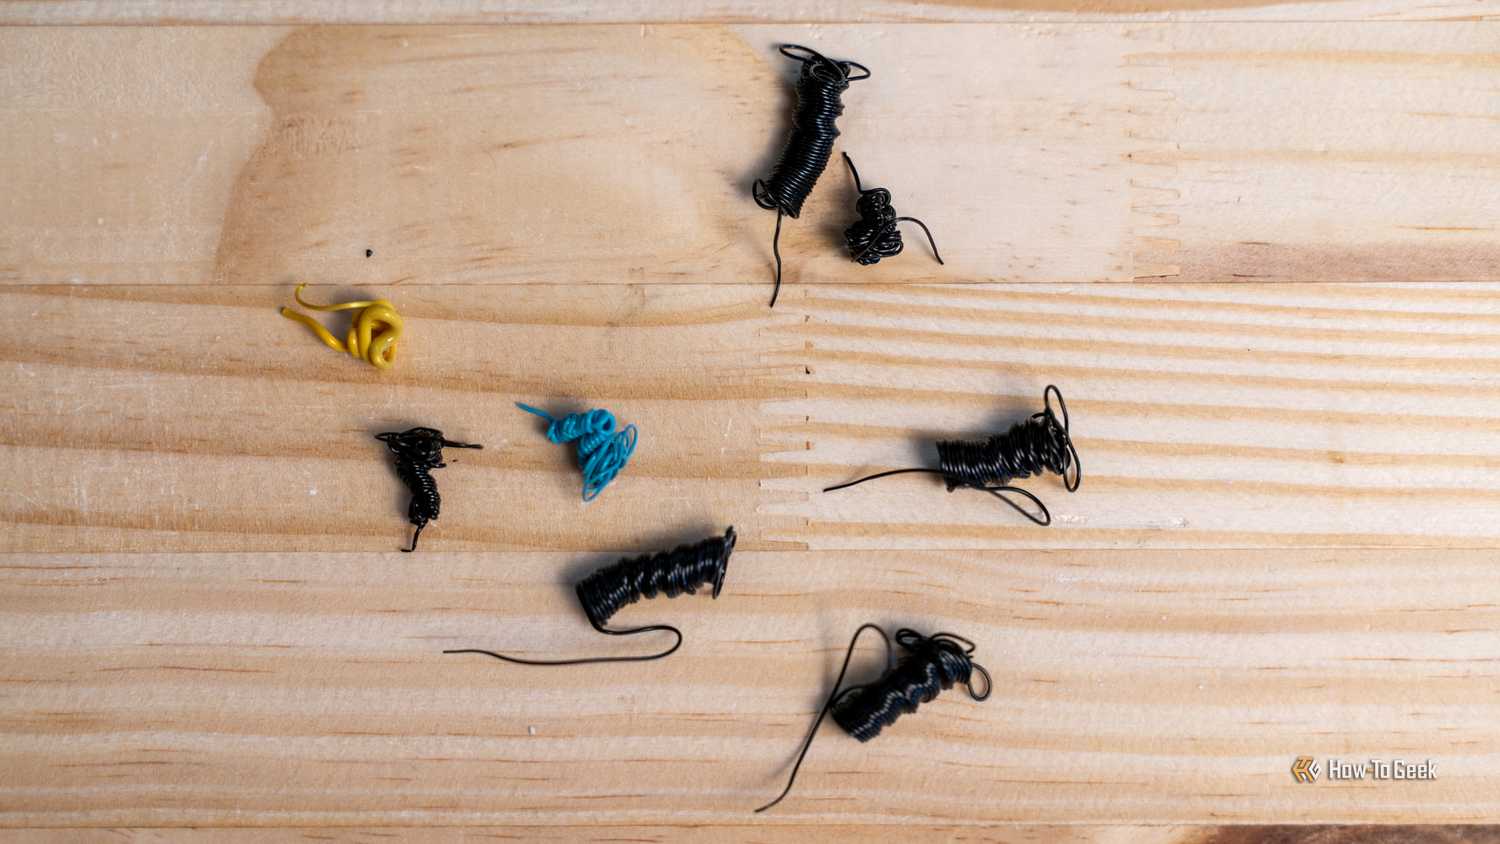
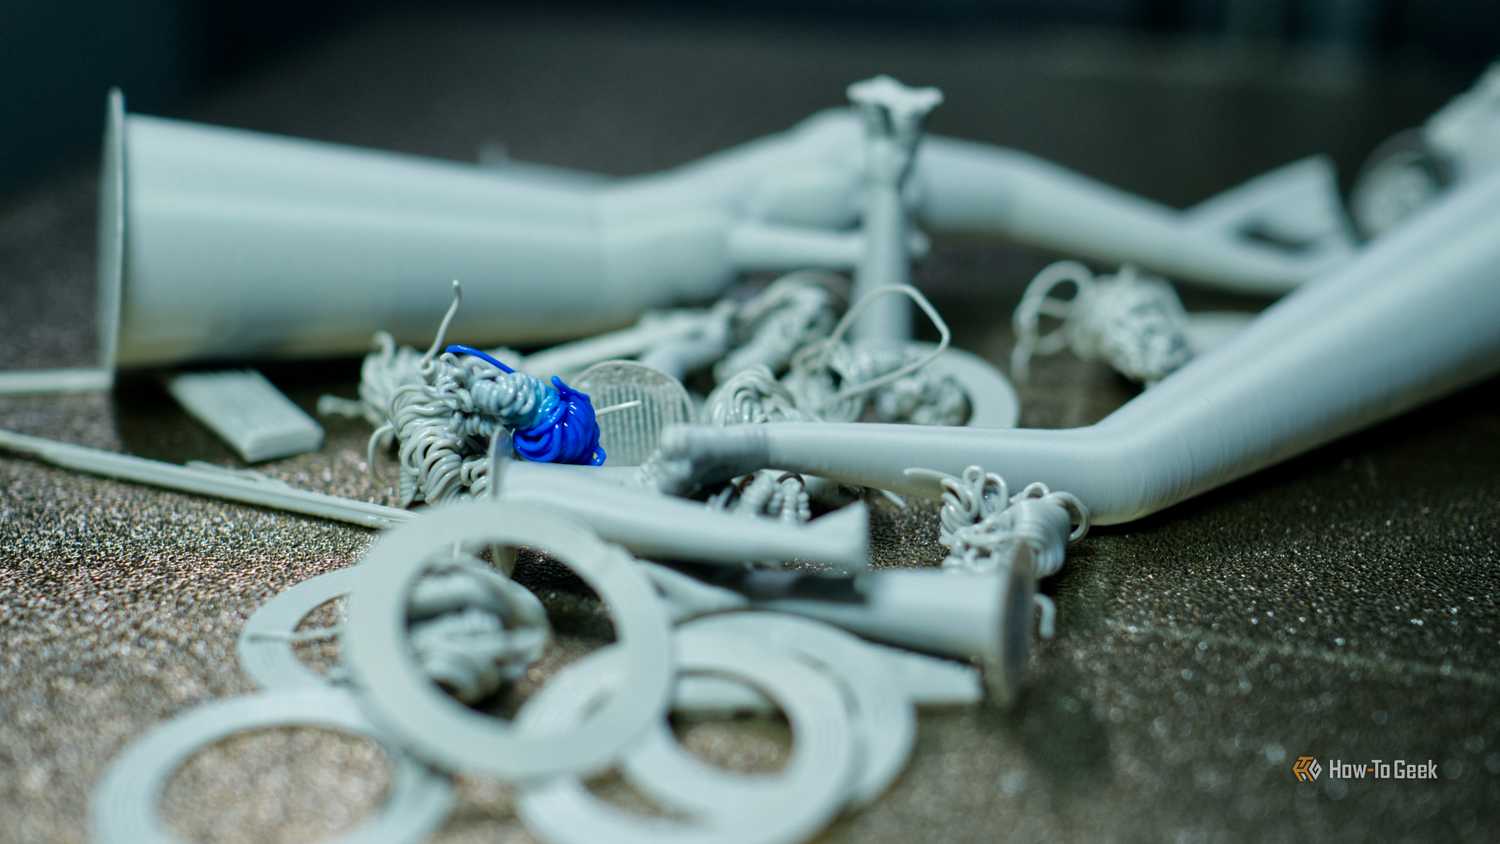
Одной из главных точек споров является объем «пурдж-отходов» (purge waste) или «попсов», возникающих при смене филамента. Ошибочно полагать, что этот процесс всегда требует огромных потерь материала. Объем отходов напрямую зависит от планирования дизайна модели: при грамотной подготовке количество смен цвета можно минимизировать. Однако при автоматическом окрашивании без учета механики печати количество отработанного пластика может исчисляться сотнями или тысячами единиц.
Эволюция решений по сокращению потерь
Долгое время считалось, что любой многоцветный принтер неизбежно генерирует огромное количество отходов, однако инженерные решения не стоят на месте. Наиболее перспективным направлением сегодня является технология «смены инструментов» (tool changing). В таких системах каждый филамент имеет собственный выделенный хотэнд, что исключает необходимость очистки сопла при каждой смене цвета. Хотя такие принтеры остаются механически сложными и дорогостоящими, утверждение о неизбежности больших потерь при многоцветной печати постепенно уходит в прошлое.
Назначение башни для печати
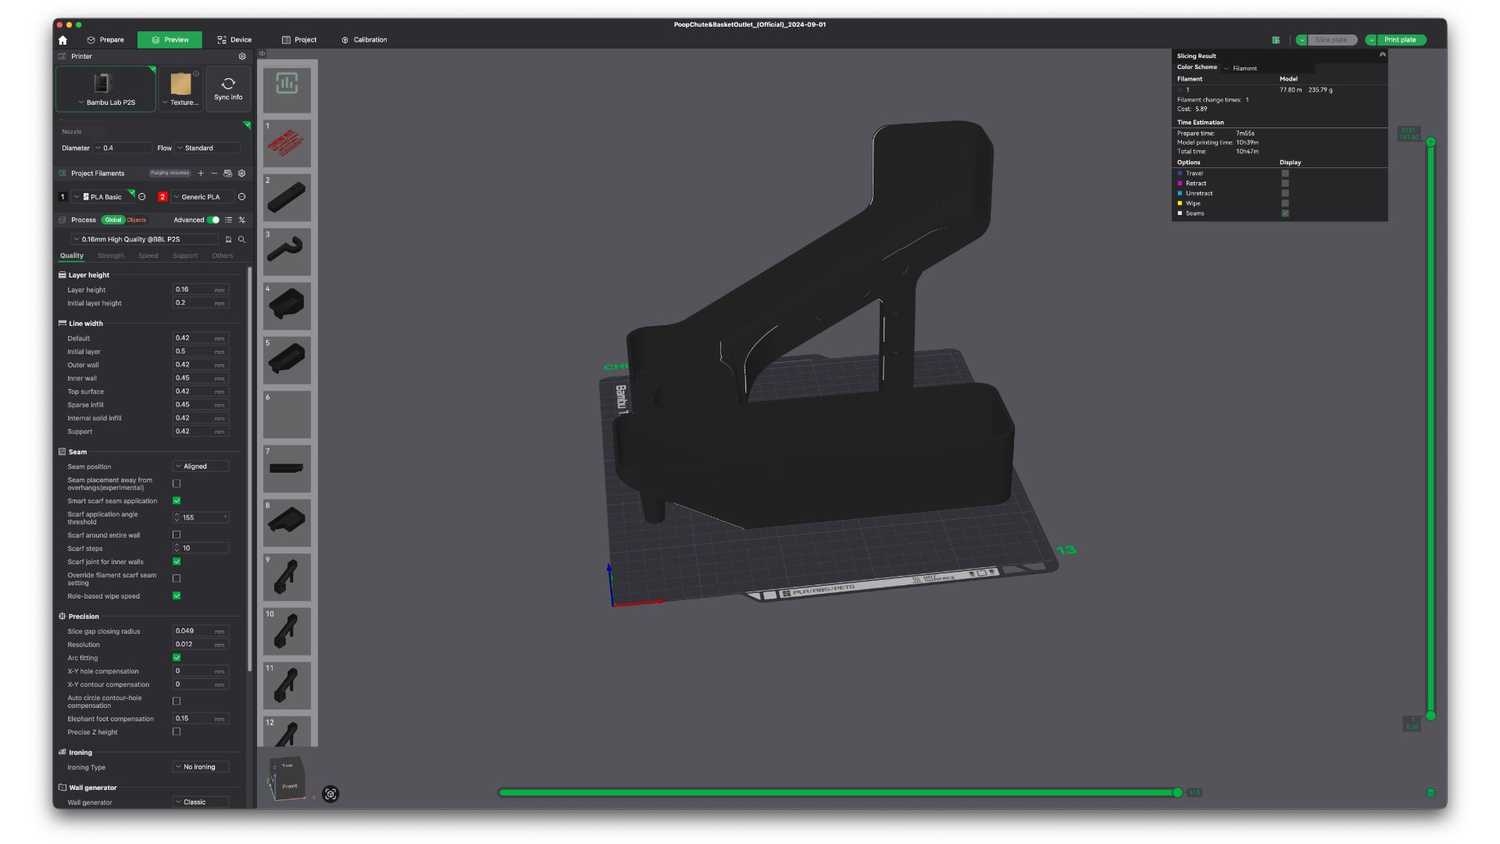
Многие владельцы принтеров считают «пурдж-башню» бесполезным элементом, расходующим пластик, и отключают её. На самом деле это «башня прайминга» (priming tower). Её задача — стабилизировать давление в сопле перед продолжением печати основного слоя. Отключение этой функции часто ведет к недоэкструзии и проблемам с адгезией слоев. Для большинства пользователей оставление башни включенной является лучшим решением, так как она потребляет незначительное количество материала по сравнению с риском испортить длительный процесс печати.
Перспективы развития технологии
Хотя текущие системы автоматического переключения филаментов относительно доступны и надежны, технология 3D-печати все еще находится в стадии активного роста. В высокотехнологичном сегменте появляются решения, призванные устранить текущие недостатки и расширить функционал. В будущем это может привести к развитию доступных настольных устройств для полноценной полноцветной печати, которые сегодня пока остаются крайне дорогими решениями.
Технические характеристики ELEGOO Centauri Carbon 2
Для понимания возможностей системы стоит обратить внимание на спецификации, которые закладывают фундамент для стабильной работы устройства:
- Объем печати: 256 × 256 × 256 мм.
- Подключение: Поддержка Wi-Fi для удобного управления.
- Максимальная температура сопла: 350°C, что позволяет экспериментировать с широким спектром материалов.
- Максимальная температура платформы: 110°C, обеспечивающая надежную адгезию первых слоев.
- Скорость печати: До 500 мм/с, что делает аппарат одним из самых быстрых в своем классе.
Важно отметить, что даже если вы приобрели базовую версию Centauri Carbon, производитель предусмотрел возможность апгрейда: специальный недорогой набор позволяет превратить стандартный принтер в полноценную систему для работы с четырьмя филаментами буквально за один вечер.
Реальность эксплуатации и советы по безопасности
Переход на многоматериальную печать — это не только расширение палитры, но и новые вызовы для пользователя. Одной из главных ошибок является игнорирование химической совместимости материалов. Даже если филаменты относятся к одному классу, их добавки могут кардинально отличаться. В худшем случае один материал при нагреве может «срезать» или отторгнуть другой внутри горячей зоны сопла. Поэтому перед запуском 50-часовой задачи крайне рекомендуется провести серию тестовых печатей с выбранными катушками.
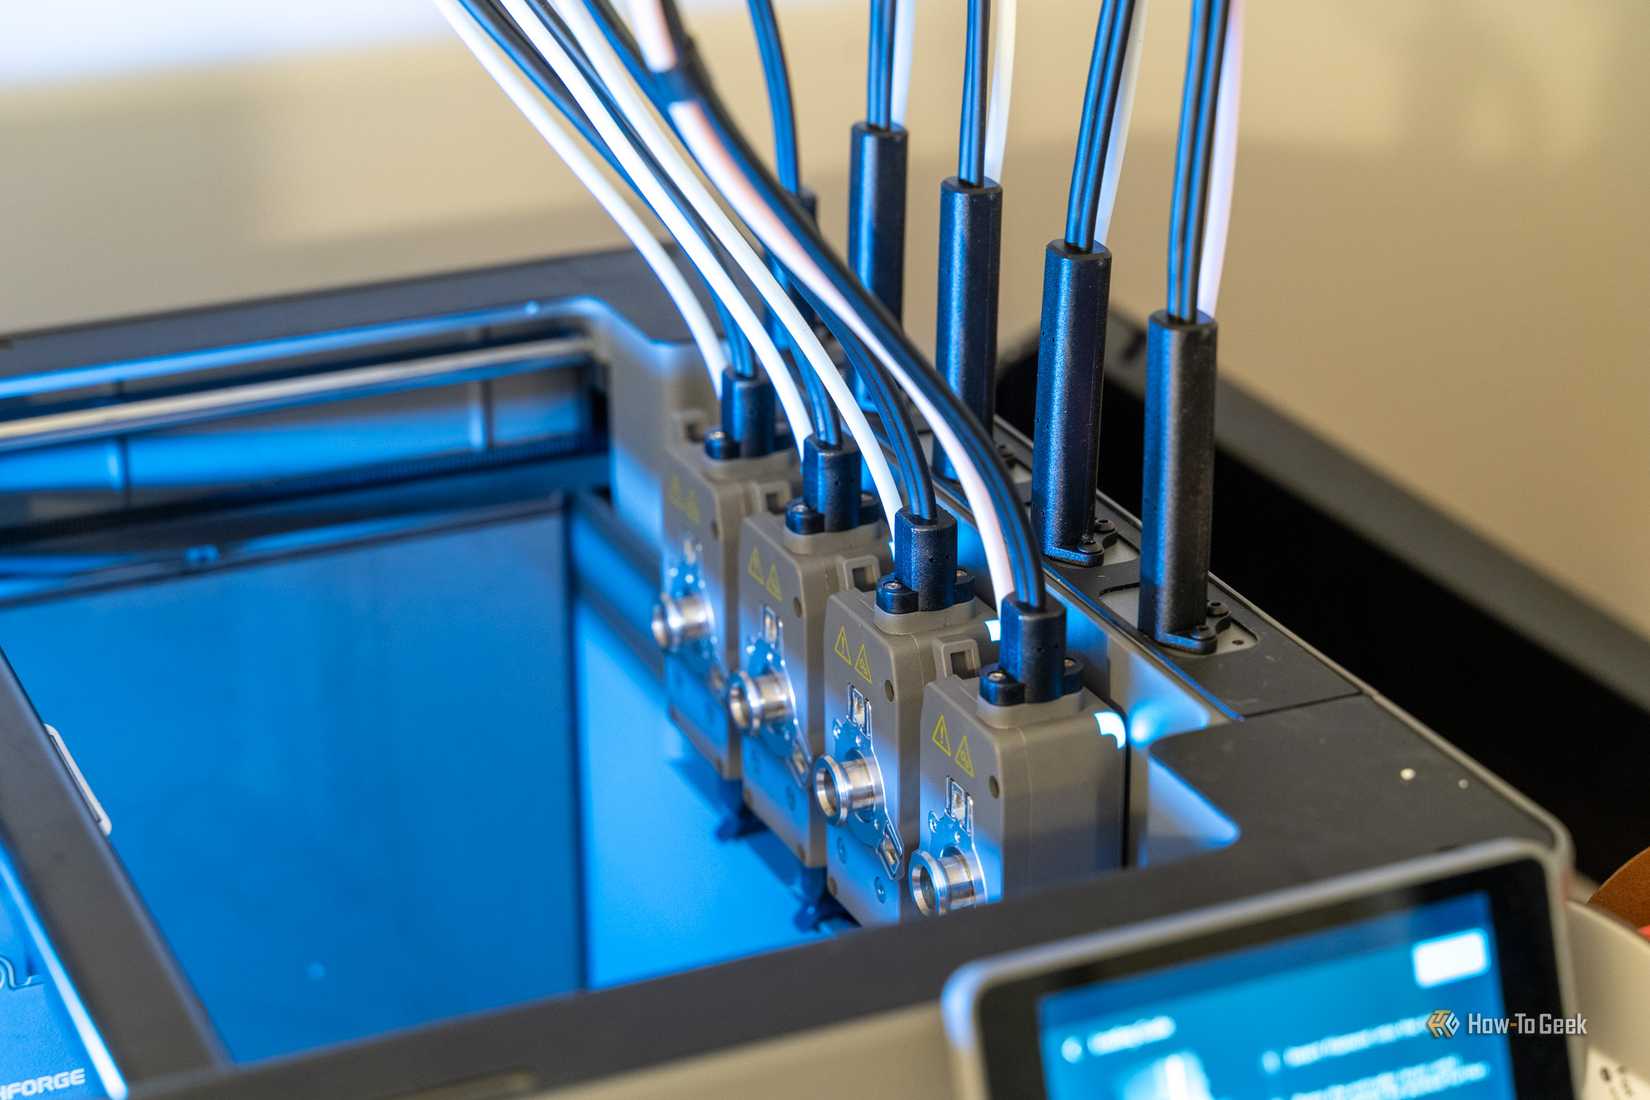
Особое внимание стоит уделить механическим свойствам нити. Проблема «разрыва» внутри системы подачи актуальна для абразивных или хрупких материалов, которые не рассчитаны на циклы интенсивного реверса (обратной перемотки) при смене цвета. Обычный принтер тянет нить плавно, тогда как системы автоматической подачи требуют от материала высокой гибкости и прочности на разрыв. Если вы планируете сложные проекты, всегда проверяйте, заявлена ли поддержка конкретного филамента для работы с вашей системой AMS (Automatic Material System).
Будущее технологий печати
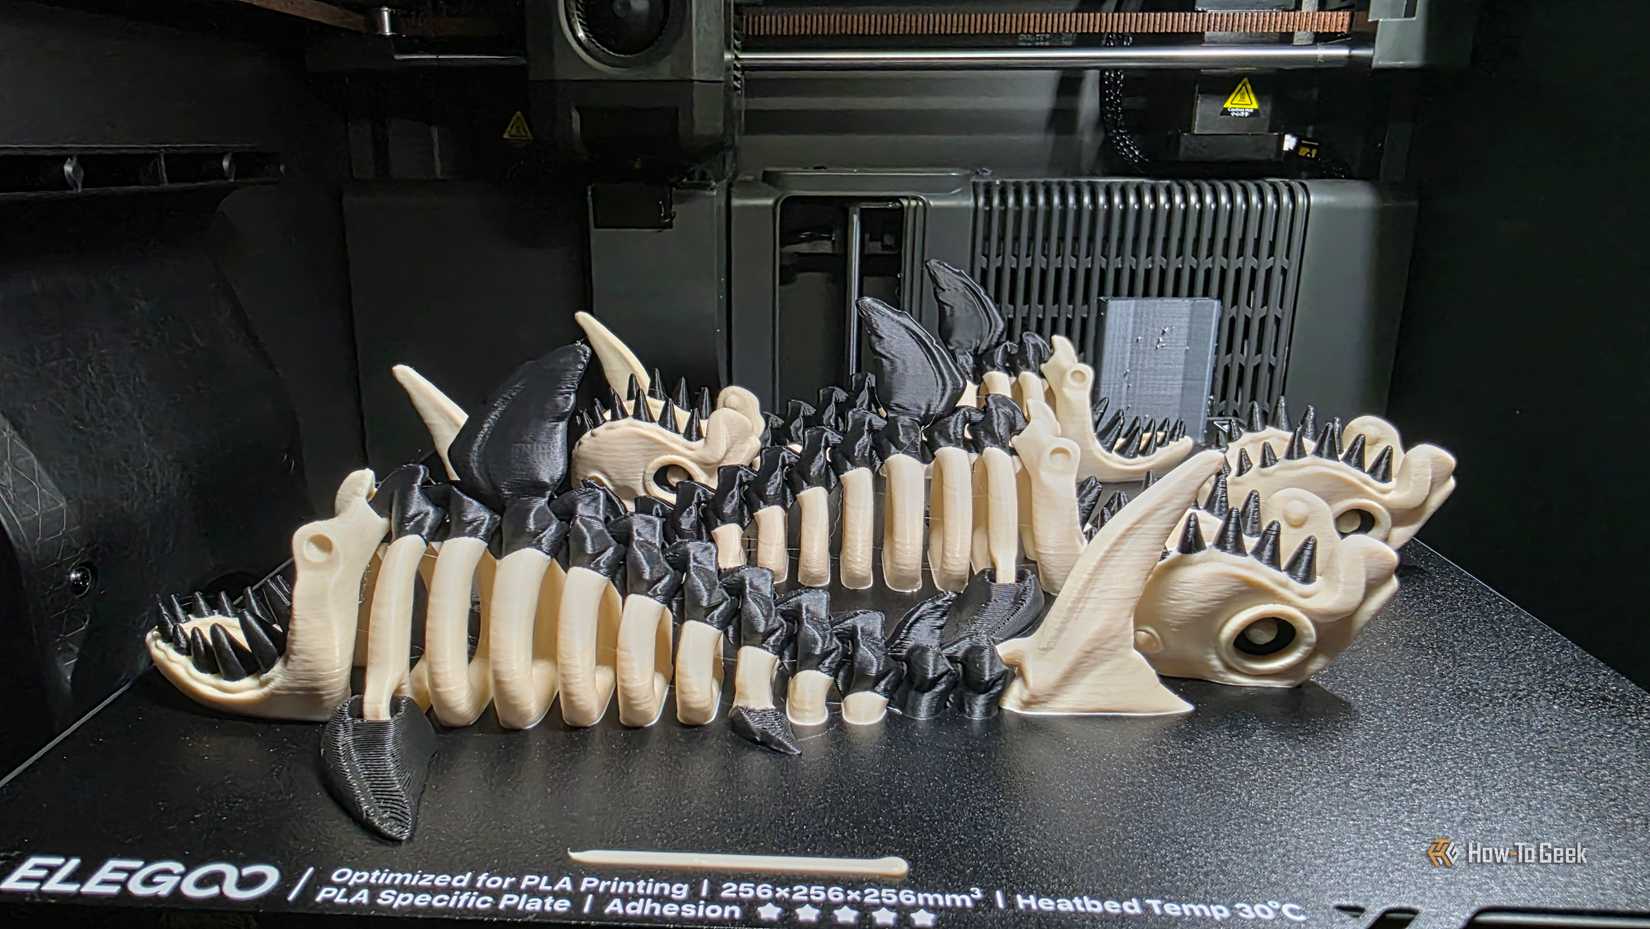
Хотя текущие решения фокусируются на системах переключения филаментов, отрасль 3D-печати стремительно движется вперед. На горизонте маячат не только «инструментальные» принтеры, использующие сменные хотэнды для каждого материала, но и другие инновации. Сейчас, например, активно развиваются технологии полноцветной печати на базе фотополимерных (resin) систем. Пока такие устройства стоят целое состояние — сравнимое с ценой автомобиля, — но история развития FDM-принтеров показывает, что подобные технологии неизбежно станут доступными настольными инструментами для энтузиастов.