Владельцы FDM-принтеров, использующие модули для многоцветной печати, часто сталкиваются с проблемой огромного количества отходов. При работе с односопловыми системами принтер вынужден постоянно прочищать сопло при смене цвета, выбрасывая излишки пластика. В некоторых случаях объем отходов может составлять около 50% от массы самого изделия, что делает процесс неэффективным. Чтобы минимизировать количество «филаментных экскрементов» и оптимизировать расход материалов, необходимо пересмотреть подход к печати объемных объектов.
Оптимизация процесса через разделение моделей
Основная сложность при многоцветной печати заключается в необходимости полной очистки сопла от старого цвета. Если переход происходит от темного оттенка к светлому, объем сброшенного пластика значительно возрастает, чтобы избежать загрязнения светлых участков модели. В крупных проектах, таких как элементы косплея, количество смен цвета может достигать тысяч, что приводит к огромным потерям материала. Дополнительным фактором расхода становится использование башни очистки (purge tower) — специальной структуры для калибровки сопла после смены филамента, которая также требует значительного количества пластика.
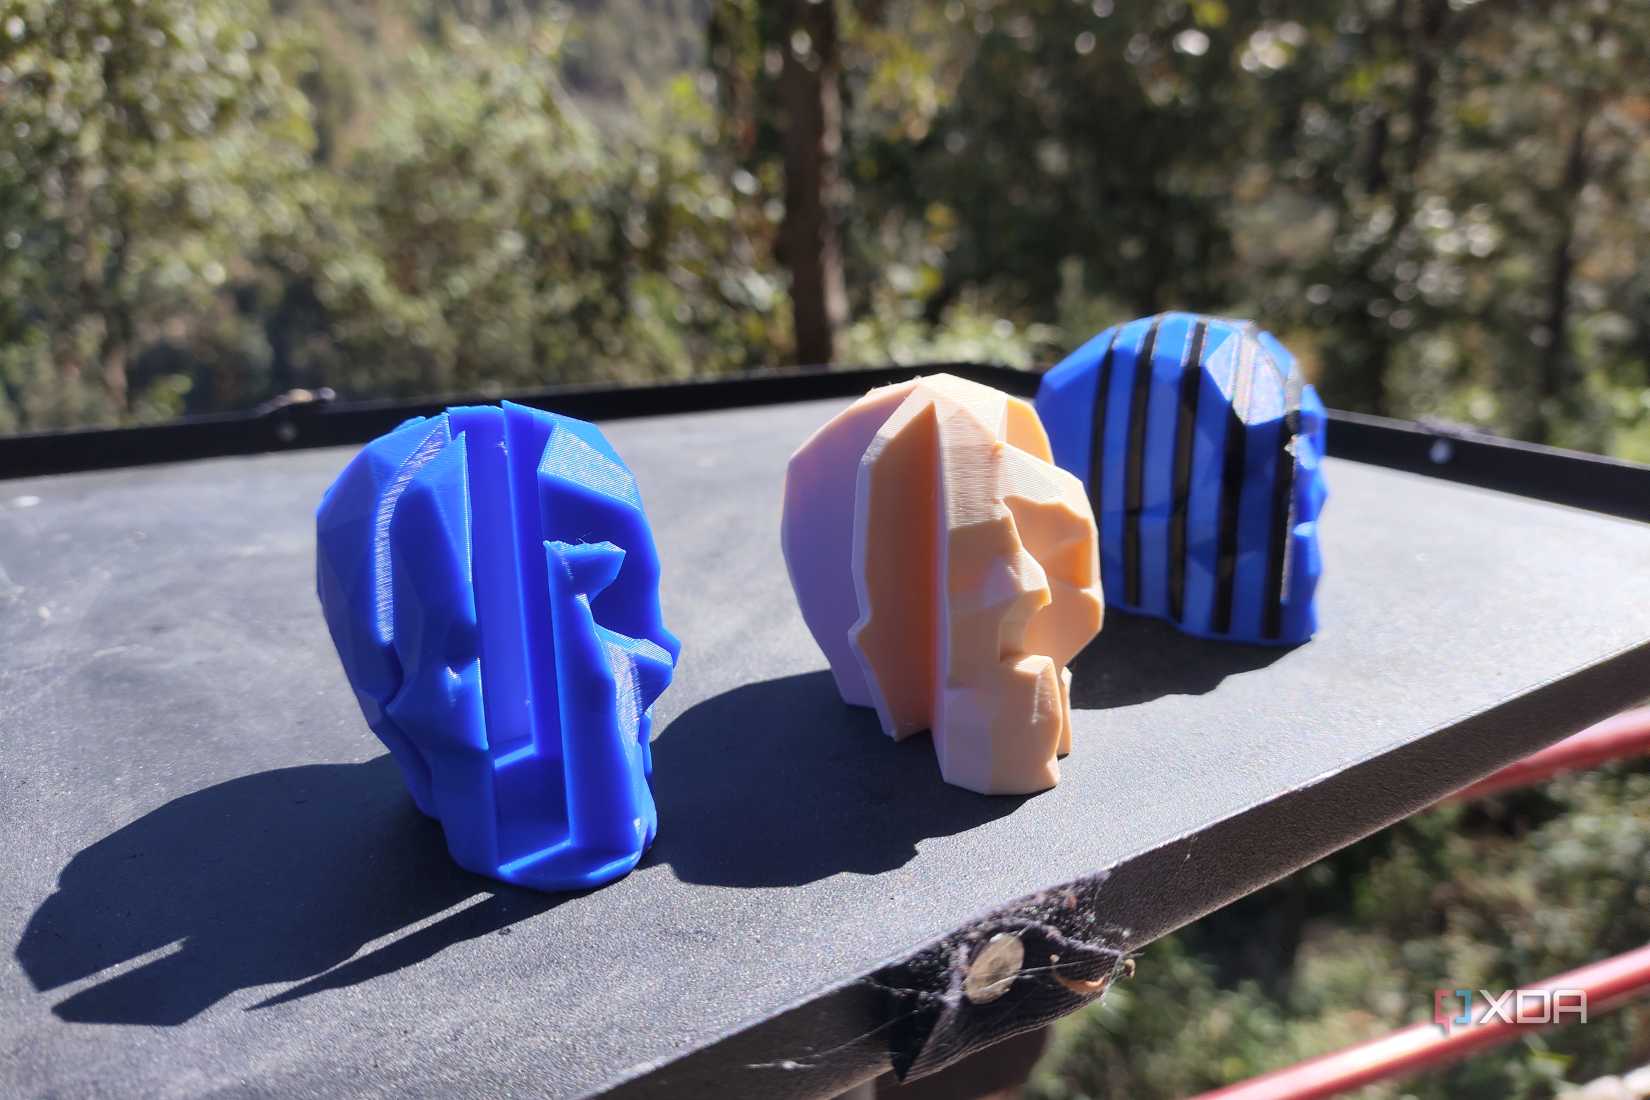
Наиболее эффективным решением этой проблемы автор считает разделение крупной многоцветной модели на отдельные составные части. Вместо того чтобы печатать сложный объект целиком за один раз, его можно разбить на элементы, требующие разных цветов, и собрать их после завершения печати. Например, при создании модели катаны рукоять и лезвие печатаются отдельно, что позволяет использовать соответствующий цвет для каждого компонента без постоянной смены филамента внутри одного цикла печати.
Такой подход дает несколько преимуществ:
- Полный отказ от использования башни очистки филамента.
- Значительное сокращение количества смен цвета — с сотен или тысяч до единичных случаев для каждого элемента.
- Снижение общего времени печати, которое может сократиться более чем вдвое по сравнению с попыткой напечатать всё за один проход.
- Возможность добавлять необходимые поддержки к отдельным частям, не опасаясь резкого увеличения расхода пластика из-за дополнительных смен цвета.
Многие современные репозитории моделей, такие как Printables или MakerWorld, уже содержат STL-файлы, разбитые на элементы, которые можно легко соединить друг с другом, зачастую даже без использования клея.
Альтернативные методы экономии филамента
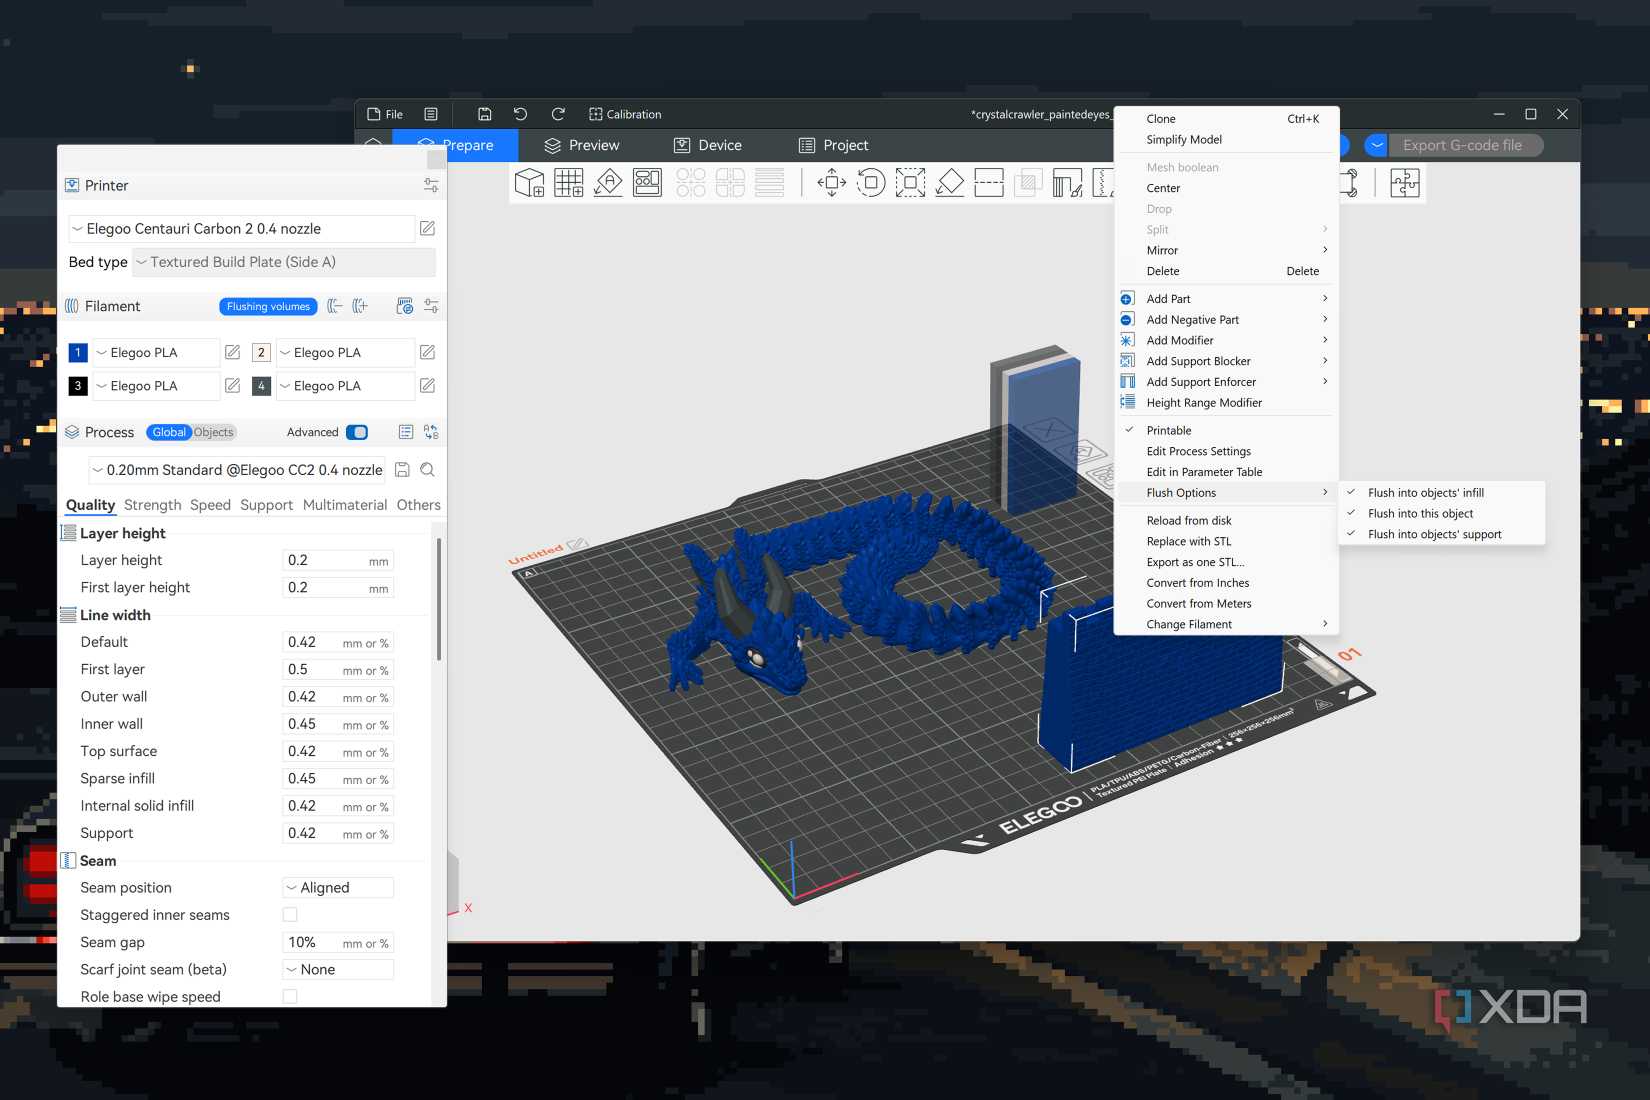
Если конструкция объекта, например, подвижная артикулированная модель, не позволяет разделить его на отдельные части, существуют другие способы снижения затрат материала. Одной из полезных функций в слайсерах, таких как Elegoo Slicer, является сброс филамента в другой объект (flushing into another object). В этом случае отходы, которые обычно выбрасываются в корзину, используются для печати дополнительной полезной детали, что позволяет получить «бесплатную» копию небольшого изделия.
Также при печати небольших моделей стоит попробовать создавать несколько копий одного объекта одновременно. При такой настройке объем сбрасываемого филамента не увеличивается пропорционально количеству моделей, что делает общую печать более экономичной. Несмотря на то что использование подобных настроек может увеличить время работы принтера, оно позволяет эффективно использовать материал, который в противном случае был бы просто выброшен в процессе прочистки сопла.
Почему переход цветов — это скрытая угроза бюджету
Важно понимать, что природа «филаментных экскрементов» (так называемого 3D printer poop) тесно связана с физическими характеристиками самих материалов. Далеко не каждый переход цвета требует одинакового количества прочистки. Проблема становится критической при переходе от темных пигментов к светлым: остатки темного цвета крайне настойчивы, и если не удалить их полностью из камеры сопла, на поверхностях светлых слоев модели неизбежно появятся серые «грязные» разводы. В некоторых случаях, если вы пренебрежете тщательностью очистки, эстетика детали будет полностью испорчена.
Масштабы потерь часто недооценивают. На личном опыте автора, при печати определенных артикулированных моделей на каждый 300-граммовый объект уходило более 150 граммов пластика исключительно в мусорную корзину. Это означает, что 50% веса катушки превращается в бесполезные отходы еще до того, как вы успеете достроить модель.
Башня очистки: необходимость или излишество?
Нельзя забывать и про «башню очистки» (purge tower) — сакральное сооружение, которое принтер создает параллельно основной модели для калибровки давления и стабилизации потока после смены цвета. Хотя она критически важна для качества перехода, она сама по себе является существенным источником отходов. Отказ от башни — это риск испортить внешний вид слоев из-за нестабильной экструзии, но иногда «цена» этой башни становится абсурдной. Бывали случаи, когда для калибровки корректного перехода требовался такой объем пластика, что структура башни по весу превосходила саму печатаемую модель.
Кроме того, каждый такой цикл «смена цвета — прочистка — калибровка» занимает драгоценное время. В крупных проектах, требующих постоянных манипуляций с прутком каждые несколько слоев, время выполнения задачи растягивается на 24 и более часов, превращая стандартную печать в изнурительный марафон для механики принтера.
Преимущества модульного подхода
Разделение модели на части — это не просто способ сэкономить пластик, это кардинальная смена стратегии производства. Когда вы печатаете рукоять катаны или элементы косплей-маски (например, рога) как независимые объекты, вы полностью исключаете необходимость в башне очистки. Да, при смене детали принтеру все равно придется выполнить прочистку, но вместо тысяч циклов на одну модель вы совершаете всего несколько.
Более того, это высвобождает ресурсы для работы с поддержками. В классической многоцветной печати добавление любой поддержки — это риск резкого скачка расхода филамента, так как каждый слой поддержки может потребовать смены цвета или лишней прочистки. При печати отдельных частей вы можете использовать любые алгоритмы поддержек, не заботясь о том, насколько сильно они раздуют бюджет проекта.
Тактические советы по оптимизации расхода
Если вы ограничены в возможностях (например, при печати неразборных артикулированных моделей), стратегия «сброса в другой объект» (flushing into another object) остается наиболее рациональной. Суть в том, чтобы превратить отходы в «побочный продукт»: прочистка сопла происходит внутри заполнения или стенок другой, более простой модели, которая печатается на столе одновременно с основной. Важно помнить, что хотя эта настройка может немного увеличить общее время печати, она превращает «мусор» в ценный ресурс.
Если же вы печатаете небольшие по размеру модели, старайтесь всегда запускать их на столе «партиями». Общий объем выбрасываемого пластика при смене цвета в таких задачах не масштабируется линейно — то есть, расчистив сопло один раз, вы обеспечиваете материал сразу для нескольких копий изделия, что делает использование многоцветного модуля значительно более эффективным и менее расточительным.